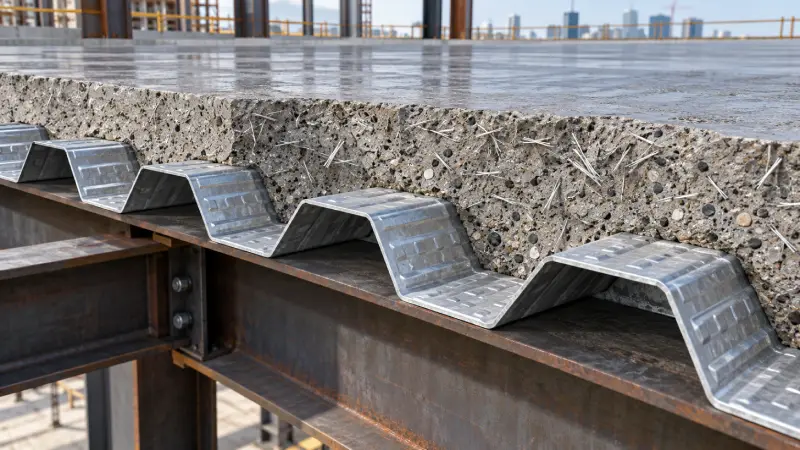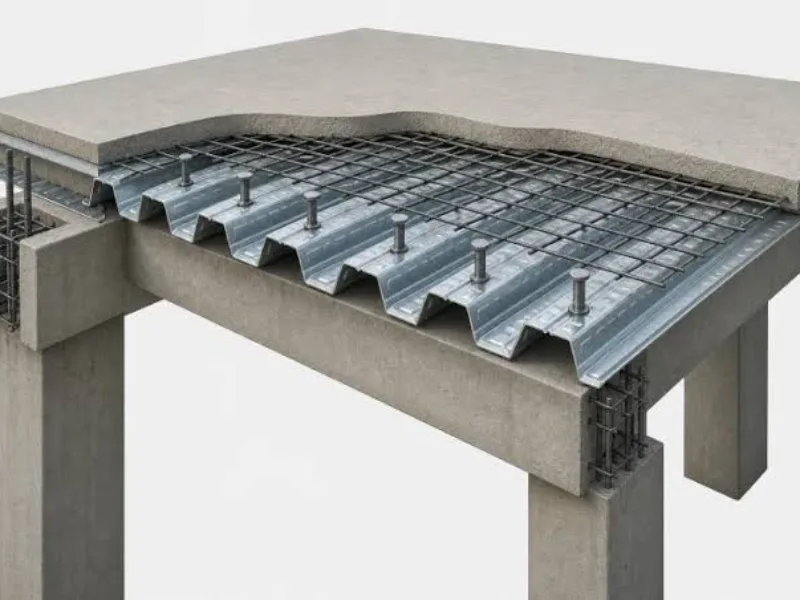
صنعت ساخت و ساز در سال های اخیر شاهد تحولات شگرفی در روش های اجرای سقف های نوین بوده است. ازدیاد طبقات و نیاز مبرم به سبک سازی سازه موجب شده تا استفاده از تکنولوژی های پیشرفته جایگزین شیوه های سنتی مانند تیرچه بلوک یا دال های بتنی حجیم شود. در این بین انتخاب یک سقف عرشه فولادی استاندارد به دلیل سرعت فوق العاده در چینش، ایمنی حین کار و کاهش محسوس وزن مرده سازه، مورد توجه ویژه مهندسان محاسب و مجریان ساختمانی قرار گرفته است. با این حال یکی از چالش های بزرگ اقتصادی در کارگاه های عمرانی، مسئله ضایعات و دورریز مصالح به ویژه ورق های گالوانیزه فرم یافته است.
مدیریت صحیح و کنترل پرت ورق عرشه فولادی یکی از مهم ترین شاخص های ارزیابی مهارت تیم مهندسی در مدیریت منابع به شمار می رود. هر متر مربع ورقی که به شکل ضایعات غیر قابل مصرف از چرخه پروژه خارج می شود، مستقیما بهای تمام شده ساخت را بالا می برد. از سوی دیگر به دلیل وابستگی شدید مصالح فلزی به نوسانات بازار، برآورد دقیق میزان مصالح بر پایه آخرین قیمت عرشه فولادی اهمیت دوچندانی پیدا می کند. در این راهنما قصد داریم عوامل اصلی ایجاد پرت ورق، روش های اصولی محاسبه متراژ و ترفندهای مهندسی جهت رساندن ضایعات به حداقل ممکن را بررسی نماییم.
دلایل اصلی ایجاد ضایعات و پرت ورق عرشه فولادی در کارگاه های ساختمانی
ضایعات ورق گالوانیزه تنها ناشی از یک عامل منفرد نیست، بلکه زنجیره ای از خطاهای طراحی، برش کاری های اشتباه و عدم هماهنگی در نقشه ها در این مسئله دخیل هستند. اگر سرپرستان کارگاه منشا دقیق این هدررفت ها را شناسایی نکنند، بخش قابل توجهی از سرمایه پروژه بدون هیچ ارزش افزوده ای به ضایعات آهن تبدیل خواهد شد.
عدم انطباق دهانه های سازه با عرض مفید ورق های تولیدی یکی از شایع ترین دلایل افزایش دورریز است. ورق های عرشه فولادی معمولا از رول هایی با عرض استاندارد ۱۰۰ یا ۱۲۵ سانتی متر فرم دهی می شوند و پس از ایجاد گام ها، عرض مفیدی بین ۹۰ تا ۹۵ سانتی متر ایجاد می کنند. در صورتی که ابعاد چشمه های سقف به گونه ای طراحی نشده باشد که با مضربی از این ابعاد همپوشانی داشته باشد، در انتهای هر دهانه نیاز به برش های طولی باریک پدید می آید که عملا به عنوان ضایعات کنار گذاشته می شوند.
نقش شکستگی پلان و داکت های تاسیساتی
در معماری های پیچیده امروزی، وجود پخی های متعدد در گوشه های زمین، بالکن های کنسولی نامنظم و پلان های زاویه دار غیر گونیا امری رایج است. هر زاویه ای که از ۹۰ درجه انحراف داشته باشد، مجریان را ناچار به انجام برش های مورب می کند. این برش های لچکی اگر به درستی در بخش های متقارن بازیافت نشوند، حجم بالایی از پرت ورق عرشه فولادی را رقم خواهند زد.
علاوه بر زوایای پلان، بازشوهای بزرگ مربوط به رایزرهای تاسیساتی، شوتینگ ها، کانال های تهویه و چاله آسانسور از دیگر نقاط پرت زا هستند. ورق هایی که در دهانه این بازشوها قرار می گیرند، اغلب پس از تثبیت یا حتی بعد از مرحله بتن ریزی برش داده می شوند که استفاده مجدد از قطعات جدا شده را تقریبا غیرممکن می سازد.
اشتباهات نقشه خوانی و خطای کارگری
برش کاری در محل کارگاه بدون اندازه گیری دقیق دهانه به دهانه، یکی دیگر از معضلات رایج است. تیرهای فرعی اسکلت فلزی یا بتنی همواره با اندکی خطای ساخت و نصب همراه هستند. در صورتی که اکیپ اجرایی پیش از برش طولی شیت ها فاصله دقیق آکس تا آکس نشیمن تیرها را مترکشی نکند، خطاهای چند سانتی متری می تواند یک ردیف کامل از ورق های برش خورده را غیر قابل مصرف سازد.
همچنین نبود ابزارهای برش حرفه ای مانند اره های دیسکی مخصوص فلز یا گیوتین های پرتابل و اتکا به سنگ فرزهای دستی معمولی، سبب سوختن گالوانیزه لبه ها و تاب برداشتن دندانه های ورق می گردد که در نتیجه ناظر پروژه را وادار به رد کردن قطعات برش خورده می کند.
مقایسه درصد پرت ورق عرشه فولادی در انواع پلان ها و شیوه های اجرا
میزان ضایعات در هر سازه متناسب با هندسه ساختمان و مهارت عوامل اجرایی متغیر است. جدول زیر با مقایسه سناریوهای مختلف ساختمانی، بازه های تجربی ایجاد ضایعات را جهت محاسبات دقیق تر پیش از خرید مصالح نشان می دهد.
توجه به داده های جدول بالا به کارفرمایان کمک می کند تا پیش از نهایی کردن سفارش خرید شیت ها، ضریب اضافه متراژ واقع بینانه ای بر اساس نقشه های اجرایی در نظر بگیرند و از توقف پروژه به علت کمبود ورق یا انباشت ضایعات جلوگیری کنند.
اهمیت تخصص مجری در بهینه سازی مصرف مصالح
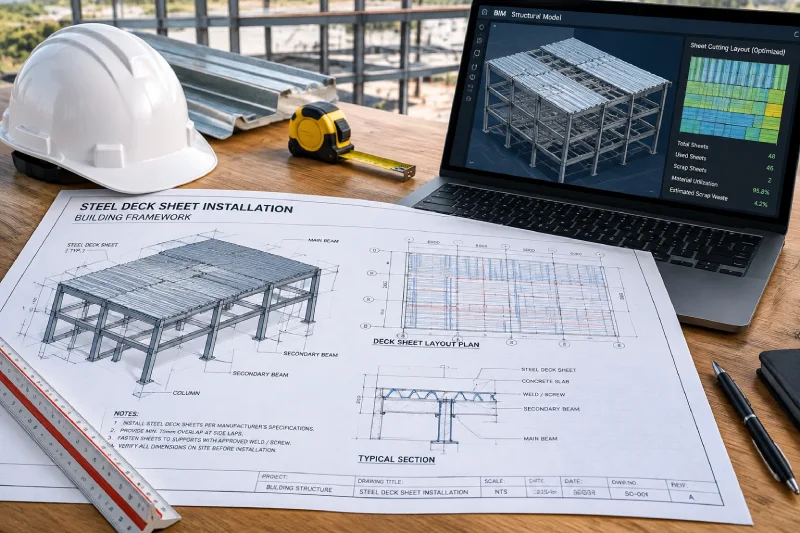
کنترل دورریز ورق رابطه ای کاملا مستقیم با تجربه و تخصص اکیپ نصب دارد. سپردن کار به افراد کم تجربه می تواند میزان دورریز را تا دو برابر حد مجاز افزایش دهد، در حالی که همکاری با یک پیمانکار عرشه فولادی باسابقه تضمین می کند که نقشه های شاپ دراوینگ پیش از هرگونه برش به دقت پیاده سازی شوند.
یک تیم متخصص پیش از انتقال ورق ها به طبقات، تمامی دهانه ها را اولویت بندی کرده و طول های استاندارد را به گونه ای توزیع می نماید که کمترین تکه کاری پدید آید. این مدیریت هوشمندانه هزینه های تحمیل شده از بابت پرت ورق عرشه فولادی را مهار می کند.
تکنیک های کاهش ضایعات پیش از سفارش ورق
فرآیند مهار ضایعات نباید به پای کارگاه محدود شود، بلکه مبدا آن از مرحله سفارش گذاری آغاز می گردد. تهیه نقشه های چیدمان یا شاپ دراوینگ دقیق، متراژ خالص هر دهانه را به همراه لبه نشیمن گاه روی بال تیرها مشخص می کند. کارفرمایانی که سفارش خرید خود را بر اساس طول های سفارشی به کارخانه اعلام می کنند، عملا نیاز به برش های عرضی در کارگاه را به صفر می رسانند.
در این شیوه، هر بندیل ورق با کدهای مشخص برای طبقه و دهانه مربوطه ارسال می گردد و کارگران تنها وظیفه پهن کردن و گل میخ زنی را بر عهده خواهند داشت، بدون آنکه ساعتها وقت صرف اندازه گیری و برش های حادثه ساز شود.
روش های چینش و مصرف تکه ورق ها در دهانه های کوچک
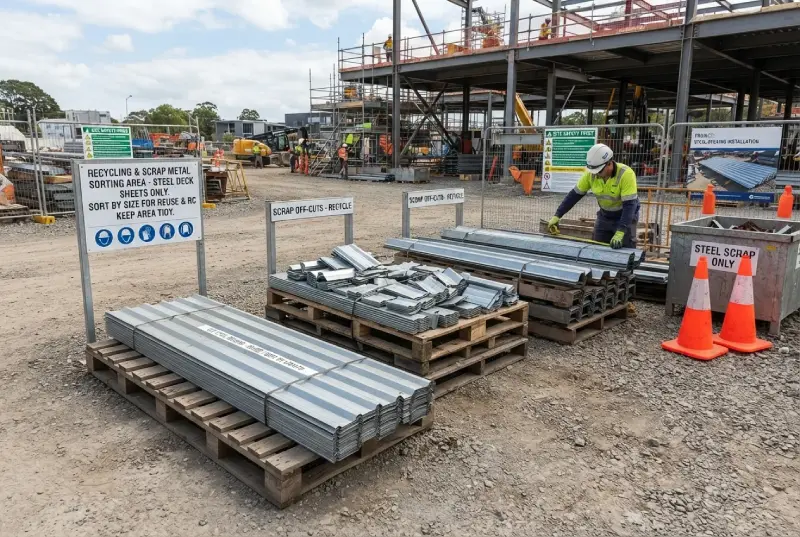
در هر پروژه ساختمانی همواره بخش هایی مانند کنسول های ورودی، پاگرد پله ها یا اطراف راه پله وجود دارند که نیازمند قطعات با ابعاد کوچک هستند. اکیپ های مجرب این قطعات را از برش شیت های کامل به دست نمی آورند، بلکه با دپوی منظم تکه های باقیمانده از برش های قبلی، آنها را در این بخش ها به کار می گیرند.
همچنین در صورتی که یک قطعه لچکی از یک گوشه پخ بریده شود، می توان با چرخش صد و هشتاد درجه ای همان قطعه، آن را در کنج متقارن همان طبقه یا طبقات بالاتر به کار بست تا مانع از اتلاف ورق شود.
تاثیر اجرای اصولی بر کاهش هزینه های بالاسری
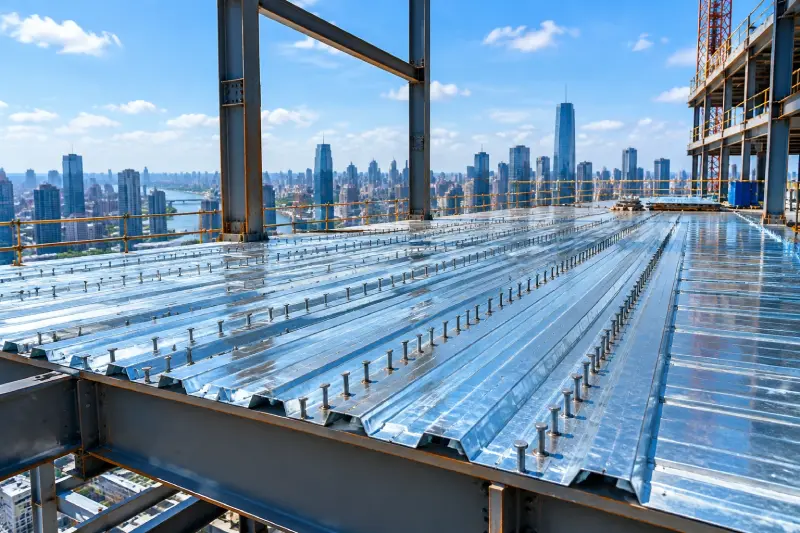
کیفیت و دقت در فاز عملیاتی، علاوه بر مهار ضایعات ورق، بر مصرف سایر مصالح نظیر بتن، آرماتور حرارتی و فلاشینگ نیز تاثیر بسزایی می گذارد. رعایت کامل استانداردهای فنی در فرآیند اجرای سقف عرشه فولادی موجب می شود اتصالات ورق ها به تیرها به وسیله میخ های فولادی و پرچ ها کاملا محکم شده و در هنگام بتن ریزی هیچ گونه شکم دادگی، درز باز یا هدررفت شیره بتن به وجود نیاید.
زمانی که ورق ها به صورت مهندسی پهن شوند، فلاشینگ های پیرامونی نیز با کمترین متراژ ممکن اجرا شده و از سرریز بتن در لبه نما یا راه پله ها جلوگیری به عمل می آید که این امر کاهش قابل ملاحظه هزینه های بالاسری را به دنبال دارد.
جمع بندی نهایی
مدیریت پرت ورق عرشه فولادی مقوله ای است که مرز میان یک پروژه سودآور و یک ساخت و ساز پرهزینه را تعیین می کند. شناخت دقیق عوامل پرت زا از جمله زوایای پلان، ابعاد مفید ورق ها و بازشوهای ساختمانی، اولین گام در کنترل ضایعات است.
با بهره گیری از شاپ دراوینگ حرفه ای، سفارش طول های دقیق از خط تولید کارخانه، استفاده از ابزارهای استاندارد برش و به کارگیری پیمانکاران متخصص در عرصه سقف های مرکب، می توان درصد ضایعات ورق را به کمتر از سه درصد رساند و ضمن حفظ کامل ایمنی سازه ای، سرمایه پروژه را به بهینه ترین شکل ممکن مدیریت کرد.
سوالات متداول درباره پرت ورق عرشه فولادی
۱- میزان استاندارد و مجاز پرت ورق در سقف های عرشه چقدر است؟
در پروژه هایی با پلان هندسی منظم، میزان ضایعات استاندارد بین دو تا چهار درصد است اما در پلان های نامنظم و زاویه دار این رقم در صورت عدم برنامه ریزی ممکن است به هشت تا دوازده درصد نیز برسد.
۲- آیا می توان تکه های باقیمانده از برش ورق را در دهانه های اصلی به کار برد؟
خیر، استفاده از ورق های تکه شده در دهانه های باربر اصلی به دلیل اختلال در پیوستگی عملکرد دیافراگم صلب سقف مجاز نیست و تکه ها فقط در دهانه های فرعی با نشیمن کامل قابل مصرف هستند.
۳- بهترین روش برای به حداقل رساندن دورریز ورق گالوانیزه چیست؟
گتهیه نقشه های شاپ دراوینگ دقیق پیش از خرید، سفارش مستقیم طول شیت ها از کارخانه مطابق فواصل دهانه ها و عدم برش کاری های بی مورد در کارگاه بهترین راهکار است.