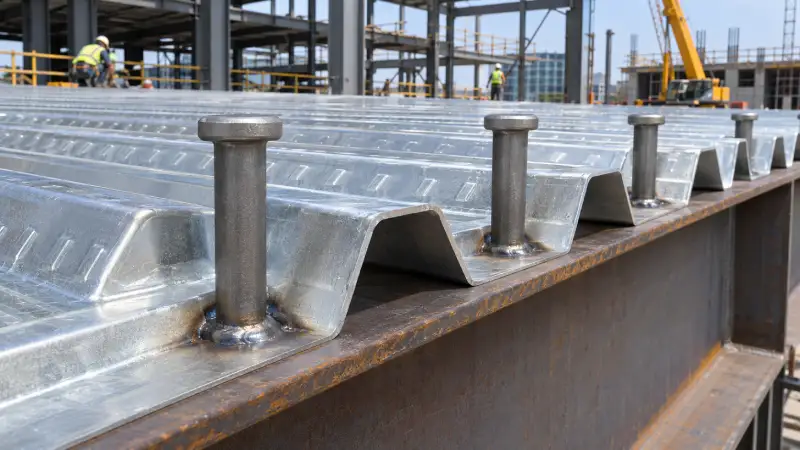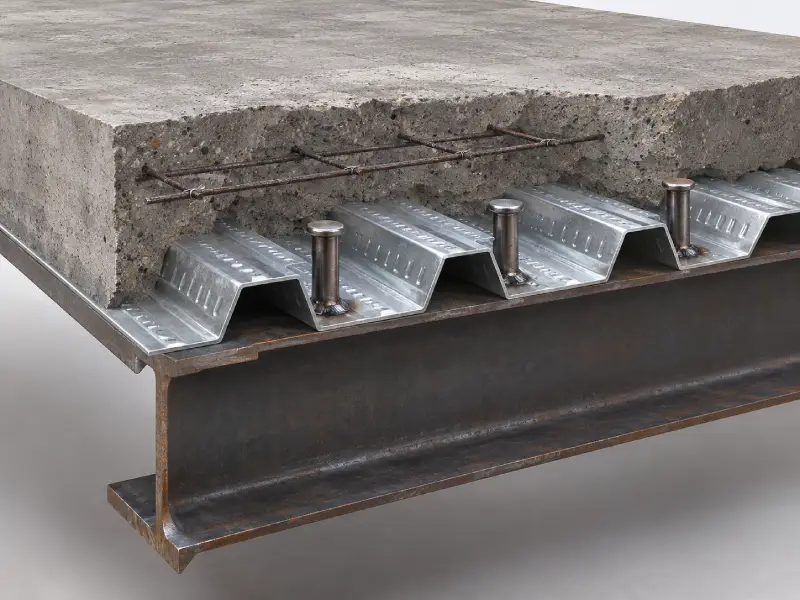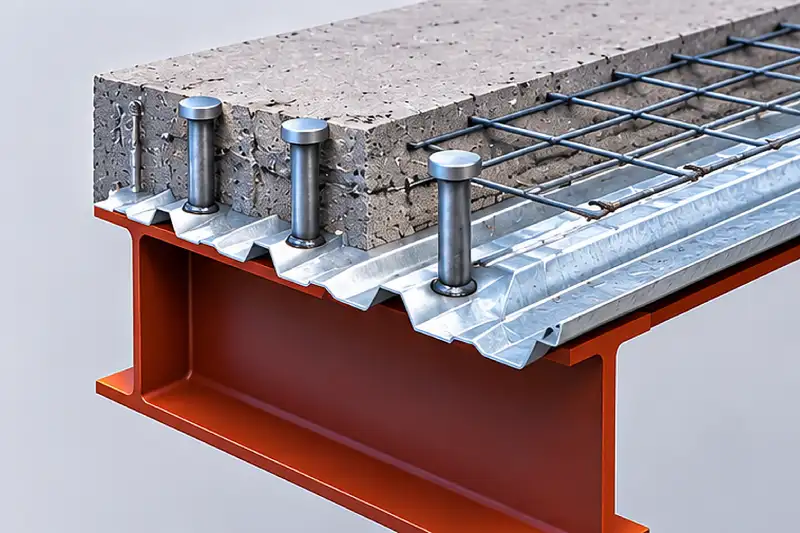
فرمینگ عرشه فولادی یکی از مراحل مهم در تولید ورق های مورد استفاده در سیستم های سقف کامپوزیت فولادی و بتنی است. در این فرایند، ورق های فولادی گالوانیزه پس از عبور از مجموعه ای از غلتک های مخصوص، به شکل پروفیل های موج دار و ذوزنقه ای تبدیل می شوند. شکل نهایی ورق به گونه ای طراحی می شود که بتواند در اجرای سقف، نقش قالب ماندگار را ایفا کند و در کنار بتن و سایر اجزای سازه، عملکرد مورد انتظار را داشته باشد.
کیفیت فرمینگ تاثیر مستقیمی بر ابعاد، ارتفاع گام ها، یکنواختی پروفیل و نحوه اتصال ورق ها به یکدیگر دارد. به همین دلیل، انتخاب مواد اولیه مناسب، تنظیم دقیق دستگاه و کنترل کیفیت در طول تولید اهمیت زیادی دارد. در این مقاله از بایر ایرانیان، فرایند فرمینگ، تجهیزات مورد نیاز، مراحل تولید و عوامل موثر بر کیفیت عرشه فولادی را بررسی می کنیم.
فرمینگ عرشه فولادی چیست و چگونه انجام می شود؟
فرمینگ یا Roll Forming یک روش شکل دهی سرد فلزات است که در آن ورق فولادی بدون نیاز به حرارت دهی مستقیم، از میان چندین ایستگاه غلتکی عبور می کند. هر مجموعه غلتک بخشی از تغییر شکل را انجام می دهد تا ورق به تدریج به پروفیل نهایی برسد.
در تولید عرشه فولادی، ورق گالوانیزه به صورت کلاف وارد خط تولید می شود. دستگاه با عبور دادن ورق از غلتک های متوالی، شیارها و برجستگی های مورد نیاز را ایجاد می کند. در نهایت، ورق با طول مشخص برش خورده و برای استفاده در پروژه های ساختمانی آماده می شود.
این روش به دلیل سرعت تولید مناسب، یکنواختی ابعاد و قابلیت تولید ورق های بلند، در ساخت محصولات فلزی ساختمانی کاربرد گسترده ای دارد.
مراحل فرمینگ عرشه فولادی
فرایند تولید عرشه فولادی شامل چند مرحله پیوسته است. هماهنگی میان تجهیزات مختلف و تنظیم صحیح دستگاه ها نقش مهمی در کیفیت محصول نهایی دارد.
۱. آماده سازی و باز کردن کلاف فولادی
در ابتدای خط تولید، کلاف ورق فولادی روی دستگاه بازکننده یا دکویلر قرار می گیرد. این دستگاه ورق را به صورت کنترل شده باز می کند و به سمت بخش های بعدی خط هدایت می کند.
کیفیت ورق اولیه، ضخامت، عرض و نوع پوشش گالوانیزه باید پیش از شروع تولید بررسی شود. وجود آسیب، زنگ زدگی یا تغییر شکل در کلاف می تواند بر کیفیت محصول نهایی تاثیر بگذارد.
۲. صاف کردن و هدایت ورق
پس از باز شدن کلاف، ورق از بخش صاف کننده عبور می کند تا انحنای ناشی از پیچیده شدن در حالت کلاف کاهش پیدا کند. سپس غلتک های هدایت کننده، ورق را در مسیر صحیح قرار می دهند.
اگر ورق به درستی تراز نشود، احتمال ایجاد انحراف در پروفیل، اختلاف ابعاد و تغییر شکل نامناسب در طول تولید افزایش پیدا می کند.
۳. شکل دهی ورق توسط غلتک ها
مهم ترین بخش فرمینگ عرشه فولادی در این مرحله انجام می شود. ورق از میان چندین ایستگاه غلتکی عبور می کند و هر ایستگاه بخشی از شکل نهایی را ایجاد می کند.
در این فرایند، شیارها، برجستگی ها و لبه های ورق به تدریج شکل می گیرند. طراحی غلتک ها باید متناسب با پروفیل مورد نظر باشد تا تغییر شکل به صورت یکنواخت انجام شود.
تنظیم نادرست فاصله غلتک ها یا ناهماهنگی ایستگاه های فرمینگ می تواند باعث ایجاد موج اضافی، پیچیدگی یا تغییر ابعاد ورق شود.
۴. برش ورق به طول مورد نظر
پس از تکمیل شکل دهی، ورق به واحد برش منتقل می شود. در این بخش، ورق ها براساس طول سفارش مشتری یا نقشه پروژه برش داده می شوند.
برش می تواند با سیستم هیدرولیکی یا تجهیزات برش متناسب با خط تولید انجام شود. دقت در این مرحله اهمیت زیادی دارد؛ زیرا اختلاف طول ورق ها می تواند در زمان حمل، چیدمان و نصب مشکلاتی ایجاد کند.
۵. جمع آوری و بسته بندی محصولات
در آخرین مرحله، ورق های فرم شده روی میز خروجی جمع آوری و مرتب می شوند. سپس ابعاد، شکل پروفیل و کیفیت ظاهری آنها مورد بررسی قرار می گیرد.
پس از تایید کیفیت، ورق ها بسته بندی شده و برای انتقال به محل پروژه آماده می شوند. بسته بندی مناسب از آسیب دیدن لبه ها و پوشش گالوانیزه در زمان حمل و نگهداری جلوگیری می کند.
پیشنهاد خواندنی: تعداد گل میخ در سقف عرشه فولادی

دستگاه فرمینگ عرشه فولادی از چه بخش هایی تشکیل شده است؟
خط تولید عرشه فولادی از تجهیزات مختلفی تشکیل می شود که هر کدام وظیفه مشخصی دارند. هماهنگی این اجزا برای تولید ورق هایی با ابعاد دقیق و کیفیت یکنواخت ضروری است.
دستگاه رول فرمینگ
این دستگاه بخش اصلی خط تولید است و وظیفه تبدیل ورق صاف به پروفیل ذوزنقه ای را بر عهده دارد. غلتک های فرمینگ باید براساس نقشه مقطع ورق طراحی و تنظیم شوند.
دستگاه دکویلر
دکویلر برای باز کردن کلاف فولادی استفاده می شود. کنترل سرعت و کشش ورق در این قسمت اهمیت زیادی دارد؛ زیرا تغذیه نامناسب می تواند باعث انحراف ورق در مراحل بعدی شود.
دستگاه صاف کننده
این بخش انحنای اولیه ورق را کاهش می دهد و شرایط مناسبی برای ورود به ایستگاه های فرمینگ ایجاد می کند.
سیستم برش هیدرولیکی
این سیستم ورق های فرم شده را در طول های مشخص برش می دهد. دقت عملکرد تیغه و هماهنگی آن با سرعت خط تولید در کیفیت نهایی موثر است.
جدول مراحل و تجهیزات فرمینگ عرشه فولادی
در جدول زیر مهم ترین مراحل تولید و تجهیزات مورد استفاده در هر بخش معرفی شده اند.
| مرحله تولید | تجهیزات مورد استفاده | وظیفه اصلی |
|---|---|---|
| باز کردن کلاف | دکویلر | تغذیه ورق فولادی |
| صاف کردن | دستگاه لولر | کاهش انحنای ورق |
| هدایت ورق | غلتک های راهنما | تنظیم مسیر حرکت |
| فرمینگ | دستگاه رول فرمینگ | ایجاد پروفیل ذوزنقه ای |
| برش | قیچی هیدرولیکی | تعیین طول ورق |
| جمع آوری | میز خروجی | مرتب سازی محصولات |
| کنترل کیفیت | تجهیزات اندازه گیری | بررسی ابعاد و شکل نهایی |
عوامل موثر بر کیفیت فرمینگ عرشه فولادی
کیفیت محصول نهایی فقط به دستگاه فرمینگ وابسته نیست. مشخصات مواد اولیه، طراحی پروفیل و نحوه تنظیم تجهیزات نیز اهمیت زیادی دارند.
ضخامت و کیفیت ورق فولادی
ضخامت ورق یکی از عوامل مهم در عملکرد عرشه فولادی است. انتخاب ضخامت باید براساس محاسبات مهندسی و مشخصات پروژه انجام شود.
همچنین کیفیت پوشش گالوانیزه اهمیت دارد؛ زیرا این پوشش به محافظت از فولاد در برابر خوردگی کمک می کند. در فرایند فرمینگ باید از آسیب غیرضروری به سطح ورق جلوگیری شود.
طراحی صحیح غلتک ها
غلتک ها باید متناسب با هندسه پروفیل طراحی شوند. اگر تغییر شکل در ایستگاه های مختلف به درستی توزیع نشود، احتمال ایجاد ترک، موج، پیچیدگی و تغییر شکل نامطلوب افزایش پیدا می کند.
تنظیم دقیق دستگاه
فاصله غلتک ها، هم راستایی محورها و سرعت تغذیه ورق باید به صورت اصولی تنظیم شوند. بررسی دوره ای تجهیزات و انجام سرویس های لازم نیز به حفظ کیفیت تولید کمک می کند.
کنترل ابعاد و شکل پروفیل
ارتفاع گام ها، عرض مفید، طول ورق و شکل مقطع باید مطابق مشخصات فنی محصول باشند. کنترل این موارد باعث می شود ورق ها هنگام نصب، هماهنگی مناسبی با یکدیگر داشته باشند.
پیشنهاد خواندنی: انواع گل میخ سقف عرشه فولادی
تفاوت فرمینگ عرشه فولادی با اجرای سقف عرشه فولادی
فرمینگ و اجرا دو مرحله متفاوت هستند که نباید با یکدیگر اشتباه گرفته شوند. فرمینگ در کارخانه انجام می شود و هدف آن تبدیل ورق فولادی صاف به پروفیل مورد نظر است.
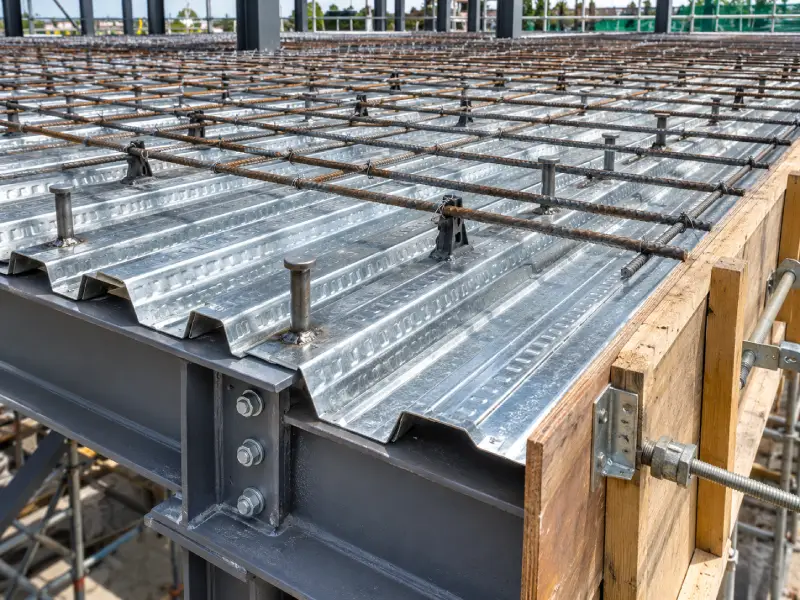
اما در مرحله اجرا، ورق های تولید شده به محل پروژه منتقل می شوند و روی تیرهای سازه ای قرار می گیرند. سپس اتصالات لازم، آرماتوربندی و بتن ریزی مطابق نقشه های اجرایی انجام می شود.
در واقع، کیفیت فرمینگ زمینه مناسبی برای اجرای دقیق فراهم می کند، اما عملکرد نهایی سقف به طراحی سازه، ضخامت ورق، نوع اتصال، مشخصات بتن و نحوه اجرای تمام اجزا وابسته است.
برای آشنایی بیشتر با مراحل نصب و الزامات فنی، می توانید صفحه اجرای سقف عرشه فولادی را بررسی کنید.
عوامل موثر بر قیمت فرمینگ و تولید عرشه فولادی
هزینه تولید عرشه فولادی به عوامل مختلفی بستگی دارد. ضخامت ورق، کیفیت مواد اولیه، نوع پوشش گالوانیزه، وزن هر متر مربع و حجم سفارش از مهم ترین عوامل تاثیرگذار هستند.
علاوه بر این، نوع پروفیل، هزینه تنظیم دستگاه، میزان ضایعات تولید، هزینه حمل و شرایط تامین مواد اولیه نیز در قیمت نهایی نقش دارند.
برای بررسی جزئیات هزینه ها و عوامل موثر بر قیمت عرشه فولادی بهتر است مشخصات فنی محصول و نیازهای پروژه به صورت دقیق تعیین شوند.
انتخاب پیمانکار مناسب برای پروژه های عرشه فولادی
انتخاب پیمانکار باتجربه یکی از عوامل مهم در موفقیت پروژه های سقف عرشه فولادی است. پیمانکار باید توانایی بررسی نقشه های اجرایی، انتخاب ورق مناسب، مدیریت نصب و هماهنگی مراحل مختلف پروژه را داشته باشد.
تجربه اجرایی، رعایت استانداردهای فنی، استفاده از تجهیزات مناسب و توانایی کنترل کیفیت از معیارهای مهم انتخاب پیمانکار هستند.
همچنین بهتر است پیش از عقد قرارداد، درباره مشخصات ورق، نحوه اتصال، برنامه زمانی اجرا و مسئولیت های هر بخش توافق شود. برای آشنایی با خدمات و اطلاعات بیشتر می توانید صفحه پیمانکار عرشه فولادی را مشاهده کنید.
جمع بندی فرمینگ عرشه فولادی
فرمینگ عرشه فولادی فرایندی تخصصی برای تبدیل ورق فولادی به پروفیل های مورد استفاده در سقف های کامپوزیت است. این عملیات با استفاده از دستگاه رول فرمینگ و مجموعه ای از غلتک های متوالی انجام می شود و شامل باز کردن کلاف، صاف کردن، شکل دهی، برش و بسته بندی است.
کیفیت ورق اولیه، طراحی غلتک ها، تنظیم دستگاه و کنترل ابعاد از مهم ترین عوامل موثر بر کیفیت محصول نهایی هستند. تولید اصولی عرشه فولادی در کنار طراحی مهندسی و اجرای صحیح، به عملکرد مناسب سیستم سقف کمک می کند.
سوالات متداول درباره فرمینگ عرشه فولادی
۱. فرمینگ عرشه فولادی چگونه انجام می شود؟
در این فرایند، ورق فولادی گالوانیزه از میان مجموعه ای از غلتک های متوالی عبور می کند. هر غلتک بخشی از تغییر شکل را ایجاد می کند تا ورق به پروفیل ذوزنقه ای مورد نظر تبدیل شود. در نهایت، ورق ها در طول مشخص برش داده می شوند.
۲. چه ضخامتی برای ورق عرشه فولادی مناسب است؟
ضخامت مناسب به نوع پروفیل، دهانه های سازه، بارهای طراحی و محاسبات مهندسی بستگی دارد. بنابراین انتخاب ضخامت نباید صرفا براساس قیمت انجام شود و باید مشخصات فنی پروژه توسط مهندس محاسب بررسی شود.
۳. آیا فرمینگ عرشه فولادی با اجرای سقف آن تفاوت دارد؟
بله. فرمینگ به فرایند تولید و شکل دهی ورق در کارخانه گفته می شود، اما اجرای سقف شامل نصب ورق ها روی سازه، اتصال آنها، آرماتوربندی و بتن ریزی است. هر دو مرحله برای دستیابی به یک سقف استاندارد اهمیت دارند.